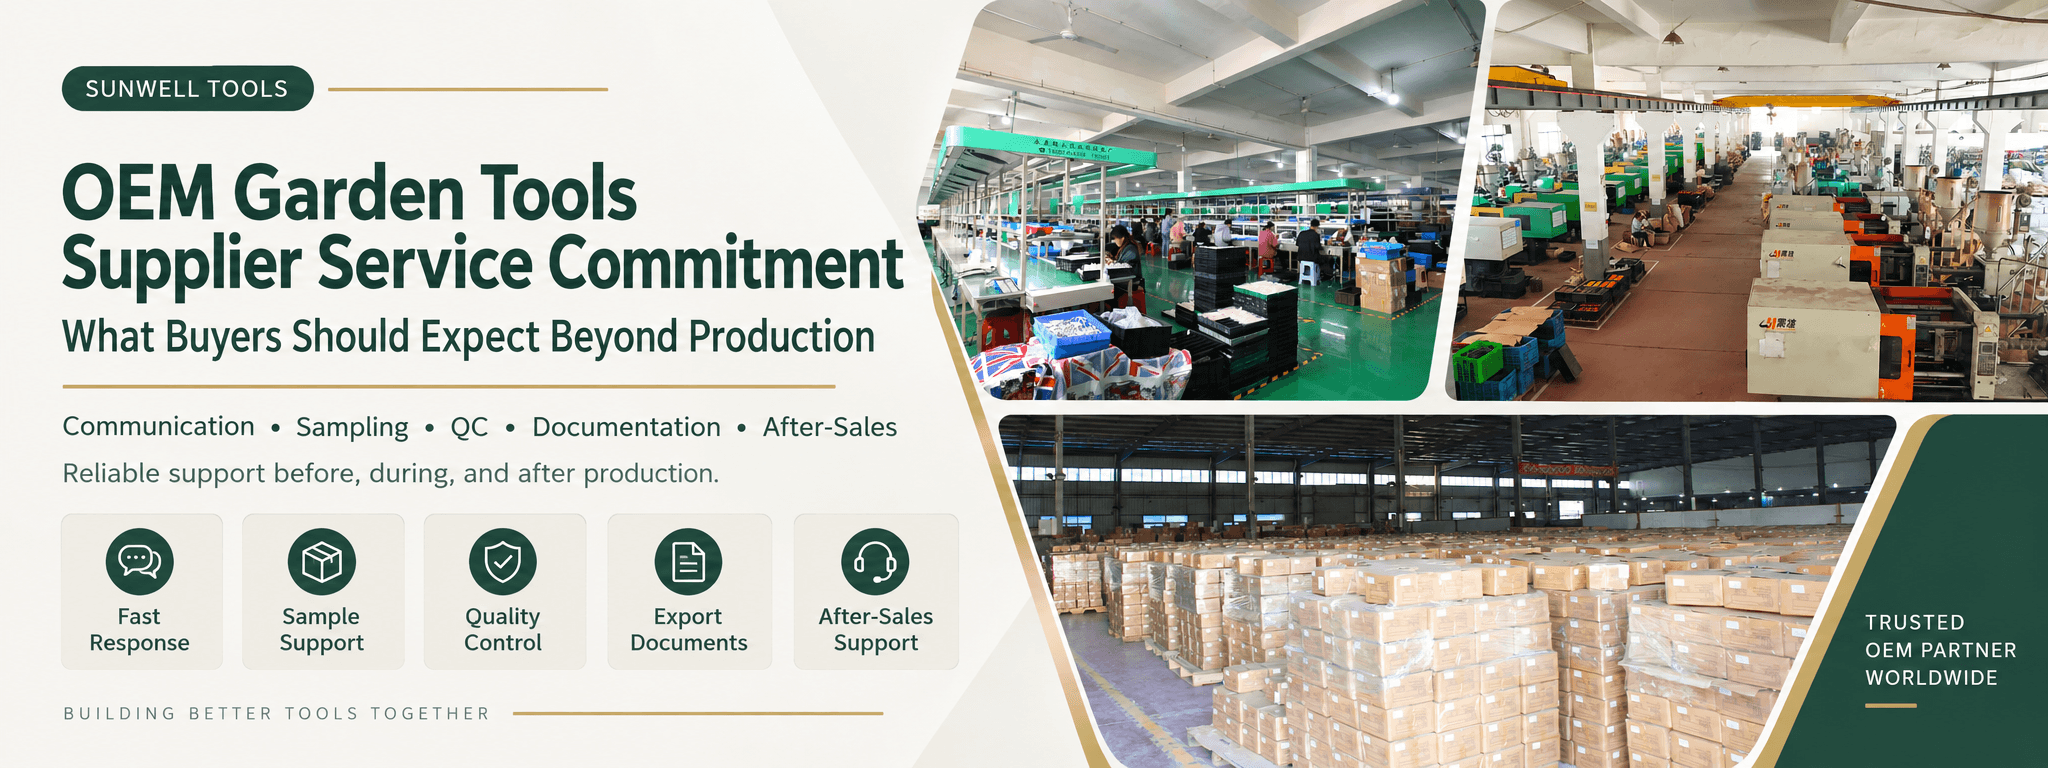
Découvrez le découpage et l’emboutissage des composants pour le jardin : découpe des contours, poinçonnage, pliage, choix des outillages et contrôle qualité. Identifiez les points à valider avant une production OEM.
Découpage et emboutissage pour l’outillage de jardin : précision, procédés et fabrication OEM
Derrière de nombreux outils de jardin se trouve un procédé de fabrication conçu pour équilibrer précision, répétabilité, cadence et coût.
Pour les composants métalliques fabriqués en grande série, il s’agit souvent du découpage et de l’emboutissage sous presse.
Les ébauches de lames de sécateurs, les têtes de transplantoirs, les composants de râteaux, les supports, les clips élastiques, les pièces d’enrouleurs de tuyau et certains composants d’outils électriques peuvent nécessiter des opérations sous presse à différentes étapes.
Pour les acheteurs B2B, comprendre le découpage et l’emboutissage des outils de jardin permet de mieux évaluer l’influence de l’outillage, de l’épaisseur de matière, du tonnage de presse, de la géométrie et du volume sur le coût et la régularité du produit.
Ce guide présente les principaux procédés, les applications dans l’outillage de jardin, les systèmes d’outillage, les méthodes de contrôle qualité et les critères d’approvisionnement pour la production en série.
L’importance du découpage et de l’emboutissage dans la fabrication des outils de jardin
Les composants métalliques des outils de jardin peuvent être fabriqués par différents procédés de mise en forme, notamment le travail sous presse, la fonderie et le forgeage.
Le travail sous presse est particulièrement adapté lorsque les acheteurs recherchent :
- Des volumes de production élevés
- Des dimensions régulières
- Des géométries répétables
- Une transformation efficace des tôles
- Des cycles de production rapides
- Un coût unitaire réduit pour les grandes séries
Le procédé utilise des outillages dédiés pour produire de manière répétée une même pièce à partir de tôles ou de bandes en bobine.
Une fois l’outillage et les paramètres validés, il permet de maintenir une production régulière sur de grandes quantités.
Pour comprendre le développement des outillages, consultez : Développement de moules pour l’outillage de jardin OEM/ODM →
Quels sont les principaux procédés de travail de la tôle sous presse ?
Ces procédés utilisent une presse et des outillages en acier pour découper, poinçonner, plier ou former la tôle afin d’obtenir le composant demandé.
Découpage : obtention de la forme initiale
Le découpage sépare le contour extérieur d’un composant à partir d’une tôle ou d’une bande en bobine.
Le flan obtenu peut devenir le composant fini ou passer par des opérations complémentaires : poinçonnage, pliage, traitement thermique ou rectification.
Les applications courantes comprennent :
- Ébauches de lames de sécateurs
- Ébauches de lames d’ébrancheurs
- Corps de transplantoirs
- Profils de têtes de râteaux
- Supports métalliques
Les paramètres importants comprennent le jeu de coupe, la maîtrise des bavures, la précision dimensionnelle et l’état de l’outillage.
Poinçonnage : création de trous et d’ouvertures
Le poinçonnage retire de la matière à l’intérieur du composant, au lieu d’en découper le contour extérieur.
Il peut servir à créer :
- Des trous d’articulation dans les sécateurs
- Des trous de montage
- Des ouvertures pour les fixations
- Des éléments de raccordement
- Des lumières d’assemblage
Le découpage et le poinçonnage peuvent également être combinés dans un même outillage lorsque la pièce et le volume le permettent.
Pliage : réalisation d’angles et de profils
Le pliage transforme un flan plat en un composant présentant des angles ou des profils contrôlés.
Les exemples dans l’outillage de jardin comprennent :
- Des composants de cultivateurs
- Des soies de transplantoirs
- Des supports de manches
- Des éléments élastiques
- Des composants de montage
Les aspects techniques comprennent le développé de pliage, le retour élastique, l’épaisseur de matière et le sens de laminage.
Emboutissage profond : création de formes tridimensionnelles à partir de tôle
L’emboutissage profond transforme une tôle plane en une forme tridimensionnelle de plus grande profondeur.
Au lieu de simplement découper la matière, le procédé contrôle son écoulement dans la cavité de la matrice.
Les composants adaptés peuvent comprendre :
- Des enveloppes métalliques
- Des composants d’enrouleurs de tuyau
- Des boîtiers de connecteurs
- Des capots structurels
- Certains carters d’équipements
La pression du serre-flan, la lubrification, les propriétés de la matière et la profondeur d’emboutissage influencent le résultat.
Découpage fin : des surfaces de coupe précises
Le découpage fin est un procédé spécialisé visant à obtenir des surfaces de coupe plus nettes et mieux maîtrisées qu’avec un découpage conventionnel.
Pour les composants adaptés, il peut réduire les opérations de finition ultérieures.
Il peut être utilisé lorsque la qualité des chants, la précision dimensionnelle ou l’ajustement à l’assemblage sont particulièrement importants.
Découpage et emboutissage de composants pour le jardin et l’entretien des pelouses
| Catégorie de produits | Composants couramment fabriqués sous presse |
|---|---|
| Sécateurs et ébrancheurs | Ébauches de lames, contre-lames, rondelles d’articulation, clips élastiques, supports et composants de verrouillage |
| Outils manuels | Têtes de transplantoirs, pièces de cultivateurs, têtes de râteaux, corps de pelles et soies |
| Scies de jardin | Corps et ébauches de lames de scie, ainsi que protections adaptées |
| Cisailles à haies | Plaques de lames, viroles, butées et composants de montage |
| Produits d’arrosage | Composants métalliques de raccords, leviers, pièces de vannes et éléments structurels d’enrouleurs |
| Outils de jardin électriques | Protections métalliques, supports de montage, enveloppes structurelles et certains composants internes |
| Quincaillerie générale | Supports, clips, rondelles, éléments de retenue et plaques métalliques d’identification |
Tous les composants métalliques ne doivent pas être fabriqués sous presse.
Le procédé adapté dépend de la géométrie, de la matière, de l’épaisseur, de la résistance recherchée, des exigences de surface et du volume prévu.
Pour approfondir le choix des matériaux, consultez : Matériaux pour l’outillage de jardin : acier, acier inoxydable et aluminium →
Adapter le tonnage de la presse au produit
Le tonnage doit être choisi en fonction de la matière, de son épaisseur, du périmètre de coupe et des efforts de formage nécessaires.
La documentation de référence décrit une plage de presses de 25T à 400T, permettant d’affecter des composants de différentes dimensions à plusieurs classes de presses.
Outil progressif ou outil de transfert : choisir la stratégie d’outillage
Outils progressifs : des productions répétitives en grande série
Un outil progressif peut réunir plusieurs opérations dans un même système.
La bande issue de la bobine avance d’un poste à l’autre, tandis que différentes opérations sont réalisées à chaque course de presse.
Selon la pièce, ces opérations peuvent comprendre :
- Poinçonnage
- Découpage
- Pliage
- Formage
- Séparation finale
L’outillage progressif est particulièrement intéressant lorsque :
- Le volume de production est élevé
- La conception est stable
- La pièce peut être alimentée efficacement depuis une bobine
- Plusieurs opérations peuvent être organisées dans un même outil
L’investissement initial est généralement plus élevé, mais l’efficacité de production peut progresser sensiblement une fois le procédé validé.
Outillages de transfert ou par étapes : davantage de flexibilité pour les pièces complexes
Les systèmes de transfert déplacent la pièce entre des postes de formage distincts.
Cette approche peut mieux convenir aux situations suivantes :
- Formes tridimensionnelles complexes
- Pièces embouties profondes
- Flans prédécoupés
- Programmes de faible ou moyen volume
- Produits nécessitant des réglages indépendants des opérations
Comment choisir la méthode d’outillage ?
Pour les programmes OEM B2B, la décision doit prendre en compte :
- Le volume annuel prévu
- La géométrie de la pièce
- La matière
- Le nombre d’opérations de formage
- La stabilité de la conception
- Le budget d’outillage
- Le coût unitaire visé
Un outil progressif plus coûteux n’est pas automatiquement pertinent pour tous les produits.
À l’inverse, une solution économique utilisant des outils simples peut devenir inefficace si les volumes annuels augmentent fortement.
Utilisation de la matière, imbrication et maîtrise des coûts
Le rendement matière est un facteur économique important, car les tôles et bobines peuvent représenter une part significative du coût du composant.
Imbrication assistée par ordinateur
La disposition des pièces peut être optimisée avant la finalisation de l’outillage pour réduire les zones résiduelles entre composants.
Cette démarche est particulièrement utile pour les formes irrégulières, telles que :
- Les têtes de transplantoirs
- Les ébauches de lames
- Les composants de râteaux
- Les supports
Planification de la largeur de bande
Pour les programmes utilisant un outil progressif, la largeur de bande peut être coordonnée avec l’implantation réelle de l’alimentation.
Réduire les chutes latérales inutiles peut améliorer le rendement matière et contribuer à maîtriser le coût unitaire.
Tri et récupération des chutes
Le travail sous presse produit des squelettes de tôle, des rognures et des chutes de découpe.
Ces matières peuvent être triées selon le type d’acier ou d’alliage et orientées vers le processus de recyclage approprié.
Pour les acheteurs B2B, l’essentiel est d’intégrer l’efficacité matière dès la conception de l’outillage, plutôt qu’après le démarrage de la production en série.
Précision et contrôle qualité des composants de jardin fabriqués sous presse
La qualité des pièces découpées ou formées influence directement les étapes suivantes : traitement thermique, rectification, revêtement, assemblage et performance finale.
Une ébauche de lame présentant des écarts dimensionnels peut entraîner des difficultés ultérieures, même si l’aspect du produit fini paraît acceptable.
Selon le produit, les contrôles peuvent porter sur :
- Les dimensions
- La position des trous
- La hauteur des bavures
- La planéité
- L’angle de pliage
- Les défauts de surface
- La masse de la pièce
- L’ajustement à l’assemblage
Découvrez le système qualité général de SUNWELL : Contrôle qualité et essais des outils de jardin →
Travail sous presse, fonderie et forgeage
Les différents composants d’outils de jardin nécessitent différentes méthodes de mise en forme des métaux.
| Critère | Travail sous presse | Fonderie | Forgeage |
|---|---|---|---|
| Forme de la matière première | Tôle ou bobine | Métal liquide | Billette ou barre |
| Géométrie la plus adaptée | Pièces plates et formes peu profondes | Formes tridimensionnelles complexes | Formes structurelles à haute résistance |
| Volume de production | Particulièrement adapté aux grandes séries | Dépend du procédé et de l’outillage | Pertinent lorsque la résistance justifie le procédé |
| Principal avantage | Cadence, répétabilité et efficacité du coût unitaire | Réalisation de formes complexes | Résistance mécanique |
| Contraintes d’outillage | Investissement parfois important | Variables selon le procédé de fonderie | Outillages de forge spécifiques parfois nécessaires |
| Applications courantes | Lames, têtes, supports et pièces en tôle | Carters complexes et composants métalliques adaptés | Composants structurels ou de coupe à haute résistance |
Pour de nombreuses pièces de jardin fabriquées en grande série, le travail sous presse offre un équilibre intéressant entre répétabilité, cadence et coût.
Le choix du procédé doit toutefois suivre les exigences réelles du produit, sans considérer qu’une méthode est supérieure dans tous les cas.
La plateforme SUNWELL de travail sous presse et de fabrication d’outils de jardin
SUNWELL se consacre à la fabrication d’outils de jardin depuis 1988.
Le découpage et l’emboutissage font partie d’une plateforme industrielle plus large destinée aux outils manuels, aux outils électriques et aux produits d’arrosage.
La documentation de référence décrit des capacités avec des presses de 25T à 400T, associées à des procédés d’outillage tels que l’usinage CNC, l’électroérosion à fil, la rectification, l’assemblage et les essais d’outillages.
Selon le projet, les matières travaillées peuvent comprendre :
- Acier au carbone
- Acier inoxydable
- SK5
- 65Mn
- Aluminium
- Autres tôles spécifiques au projet
Le travail sous presse peut être suivi par :
- Le traitement thermique
- La rectification des lames
- Le traitement de surface
- L’application de revêtements
- L’assemblage
- Le contrôle qualité
- L’emballage
Découvrez les étapes de fabrication de SUNWELL : Visite de l’usine SUNWELL d’outils de jardin →
Comment préparer un projet OEM de composants métalliques sous presse ?
Un cahier des charges technique clair aide le fournisseur à sélectionner la matière, la structure de l’outillage et le procédé adaptés.
Avant une demande de devis, les acheteurs devraient idéalement fournir :
- Un plan 2D ou 3D de la pièce
- La nuance de matière
- L’épaisseur de matière
- Les tolérances critiques
- Le volume annuel prévu
- Les exigences de traitement de surface
- Les exigences de traitement thermique
- Les interfaces d’assemblage avec les autres composants
- Le coût cible du produit
- Le calendrier de lancement souhaité
Avec ces éléments, l’équipe technique peut déterminer si le projet nécessite des outils simples, un outillage progressif, un système de transfert ou une autre gamme de fabrication.
Pourquoi coordonner le travail sous presse et le développement des outillages ?
Le composant fini dépend fortement de l’outillage.
La conception des outils et la planification de production doivent donc être coordonnées.
Un développement rigoureux prend en compte :
- La géométrie de la pièce
- L’écoulement de la matière
- L’implantation dans la bande
- Le jeu de coupe
- La séquence de pliage
- Les exigences de presse
- L’accès pour la maintenance
- La durée de vie prévue de l’outillage
- Les futures commandes récurrentes
Cette approche peut réduire les opérations secondaires inutiles et améliorer la répétabilité de la production.
Consultez le guide associé : Conception et développement de moules pour l’outillage de jardin →
Questions fréquentes sur les composants de jardin fabriqués sous presse
Quels composants pour le jardin et l’entretien des pelouses peuvent être fabriqués sous presse ?
Les applications courantes comprennent les ébauches de lames de sécateurs, les têtes de transplantoirs, les composants de râteaux, les supports, les rondelles, les clips et certaines pièces d’enrouleurs de tuyau. Le choix dépend de la géométrie, de la matière, de l’épaisseur et des performances recherchées.
Quelles tolérances faut-il préciser pour les pièces d’outils de jardin fabriquées sous presse ?
Les acheteurs doivent identifier les dimensions critiques sur le plan : position des trous, planéité, angle de pliage et ajustement à l’assemblage. Les tolérances doivent correspondre à la fonction de la pièce et être convenues lors de la revue technique, plutôt que définies par une exigence universelle.
Comment comparer les solutions de découpage et d’emboutissage pour le jardin ?
Comparez l’ensemble de la gamme de fabrication : choix des matières, conception des outillages, travail sous presse, finitions et contrôles. Vérifiez si le devis couvre un flan découpé ou un composant fini et évaluez le coût d’outillage en fonction du volume prévu.
Démarrez votre projet de composants de jardin fabriqués sous presse avec SUNWELL
Que vous développiez des lames de taille, des têtes de transplantoirs, des composants de râteaux, des supports, des pièces d’arrosage ou d’autres composants métalliques, SUNWELL peut évaluer la gamme de fabrication adaptée.
Précisez la matière, l’épaisseur, le plan, le volume prévu, les tolérances, les exigences de surface et le calendrier de lancement.
Notre équipe technique pourra étudier l’outillage, les opérations sous presse, la planification et les exigences de contrôle qualité.
Du développement des outillages au découpage, à l’emboutissage, à la finition, à l’assemblage et à la production en série : un seul partenaire industriel pour l’outillage de jardin.
Découvrir les produits SUNWELL → Discuter de votre projet →